农民工职业技能培训教材·电焊工 从入门到上岗

前言
随着我国制造业、建筑业和基础设施建设的快速发展,电焊工已成为劳动力市场上需求旺盛的职业之一。掌握电焊技能,不仅能够帮助农民工朋友获得稳定的就业岗位和可观的收入,还能为个人职业发展打开更广阔的空间。本教材根据《农民工职业技能培训教材·电焊工 劳动技能培训》的编写要求,结合国家职业技能标准,面向零基础或初学水平的农民工学员,系统介绍电焊工应知应会的基础知识与操作技能。内容通俗易懂,注重实用,力求帮助学员在较短时间达到上岗要求。
第一章 电焊工职业概述与安全生产
1.1 电焊工的职业前景
电焊工广泛应用于建筑、船舶、汽车、管道、机械制造、压力容器等行业。根据国家职业资格目录,焊工属于准入类职业,必须持证上岗。初级焊工月薪一般在4000-6000元,熟练焊工可达8000-12000元,持有特种设备焊接作业证的焊工收入更高。学员通过培训并考取《特种作业操作证》(熔化焊接与热切割作业)后,可从事钢结构焊接、管道焊接、设备维修等工作,也可随劳务队伍外出务工或出国劳务。
1.2 电焊作业的安全风险
电焊作业存在触电、火灾爆炸、弧光辐射、有害气体与烟尘、高处坠落等主要风险。触电是电焊工面临的最大危险,尤其在潮湿环境或金属容器内作业时。电弧温度可达6000℃以上,飞溅的熔滴和灼热焊渣极易引燃可燃物。弧光中的紫外线和红外线会灼伤眼睛和皮肤,长期吸入焊接烟尘可导致电焊工尘肺。
1.3 安全操作规程
- 持证上岗:必须经过专门培训,取得特种作业操作证后方可独立作业。
- 个人防护:穿戴阻燃工作服、绝缘鞋、电焊手套,佩戴焊接面罩(护目镜)。在噪声环境佩戴耳塞,高处作业系安全带。
- 作业前检查:检查焊机、电缆、焊钳是否完好,接地接零是否可靠,确认作业现场无易燃易爆物品。
- 防触电措施:焊机外壳接地,电缆绝缘良好,不要将焊钳夹在腋下或踩在脚下。更换焊条时戴手套,身体不要靠在工件上。
- 防火防爆:作业点周围10米内清除易燃物,备好灭火器材。密闭容器、管道内作业需先通风置换,并有人监护。
- 防弧光辐射:设置遮光屏,避免弧光直射他人。保护好眼睛和皮肤,不直视弧光。
- 防有害气体:加强通风,在狭窄空间作业必须强制排风。
- 作业后检查:清理现场,确认无火种隐患后再离开。
第二章 电焊基础知识
2.1 焊接方法分类
常用电焊方法包括:焊条电弧焊(SMAW)、二氧化碳气体保护焊(GMAW)、氩弧焊(TIG)、埋弧焊(SAW)等。其中焊条电弧焊设备简单、操作灵活,是最基础、最常用的方法,也是本教材重点。
2.2 焊接电弧与电源
焊接电弧是在焊条与工件之间产生的持续而强烈的气体放电现象,分为阳极区、阴极区和弧柱区。电弧温度高,易于熔化金属。
电焊机分为交流焊机和直流焊机。交流焊机结构简单、成本低,适合一般结构焊接;直流焊机电弧稳定,适合薄板、有色金属及重要结构焊接。焊机主要参数包括额定电流、负载持续率、空载电压等。选择焊机应满足焊接工艺要求,并具有良好调节特性。
2.3 焊条
焊条由焊芯和药皮组成。焊芯传导电流并作为填充金属,药皮起保护、冶金和稳定电弧的作用。焊条按用途分为结构钢焊条、不锈钢焊条、铸铁焊条等;按药皮类型分为酸性焊条(如E4303,牌号J422)和碱性焊条(如E5015,牌号J507)。酸性焊条工艺性好,交直流两用;碱性焊条力学性能好,但需直流反接,对铁锈、油污敏感。焊条直径根据工件厚度选择,一般1.5-6mm。焊条使用前应按说明书烘干,碱性焊条通常需350-400℃烘干1-2小时。
第三章 焊条电弧焊操作技能
3.1 焊接接头与坡口
常用接头形式有对接、角接/搭接、T形接。根据板厚选择坡口形式,如I形、V形、X形、U形等。坡口角度一般60°左右,根部间隙2-3mm,钝边1-2mm。焊前需清理坡口及两侧20mm内的油、锈、水。
3.2 焊接位置
焊接位置分为平焊、横焊、立焊和仰焊。平焊最容易掌握,生产率高;立焊、仰焊操作难度大,需采用较小电流和短弧,运条手法更有针对性。
3.3 引弧、运条与收弧
引弧方法有划擦法和直击法,引弧后应迅速拉长电弧预热,再压低电弧转入正常焊接。运条包括直线形、直线往复形、锯齿形、月牙形、三角形等,根据接头形式和焊接位置选择,保持合适焊条角度(一般与焊接方向成70°-80°夹角)。收弧时要填满弧坑,通过划圈或回焊法防止产生弧坑裂纹。
3.4 焊接工艺参数
主要参数包括焊条直径、焊接电流、电弧电压和焊接速度。焊条直径根据板厚选取,一般板厚3-5mm选用3.2mm焊条,5-8mm选用4.0mm焊条。焊接电流可按经验公式:I=(30~50)d(d为焊条直径,A),平时可根据飞溅、熔深、焊缝成形判断电流是否合适。焊接速度由焊工根据熔池状态灵活调整。
第四章 常用焊接操作实例
4.1 平对接焊
将两块钢板水平放置,开I形或V形坡口,采用直线或锯齿形运条,保持电弧稳定,控制熔池大小。焊后进行外观检查,如有夹渣、气孔、咬边等缺陷,需铲除重焊。
4.2 角焊与T形接头焊接
角焊缝要求焊脚尺寸符合图纸,焊条角度通常为45°,分多层多道焊时,每道打磨清渣。产生咬边时应调小电流或加快运条。
4.3 管道焊接
管道转动对接平焊可采取多道焊,注意层间清渣。水平固定管全位置焊,需从6点开始分两半焊,仰焊时电弧尽量短,运条到位,避免未熔合、内凹。
第五章 常见焊接缺陷与检验
常见缺陷包括气孔、夹渣、未熔合、未焊透、裂纹、咬边、弧坑、焊瘤等。针对成因采取相应措施:如清理坡口、控制电流、正确烘干焊条、收弧填充弧坑。焊缝外观检验用肉眼或低倍放大镜检查,必要时采用超声波、X射线等无损检测。
第六章 劳动权益与职业发展
农民工参加电焊工培训,可通过人力资源社会保障部门认定的培训机构报名,享受政府培训补贴。考取职业资格证书和特种作业操作证后,就业渠道更广。工作期间应签订劳动合同,缴纳工伤保险,了解职业危害及防护措施,做好职业健康检查。长期从业者可以继续学习氩弧焊、气保焊、焊接机器人操作,向高级焊工、焊接技师发展,亦可从事焊接质检、培训教学等岗位。
第七章 实际操作训练与考核
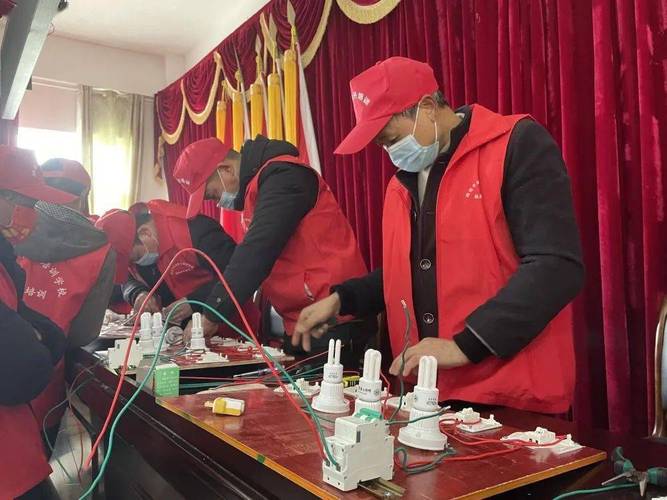
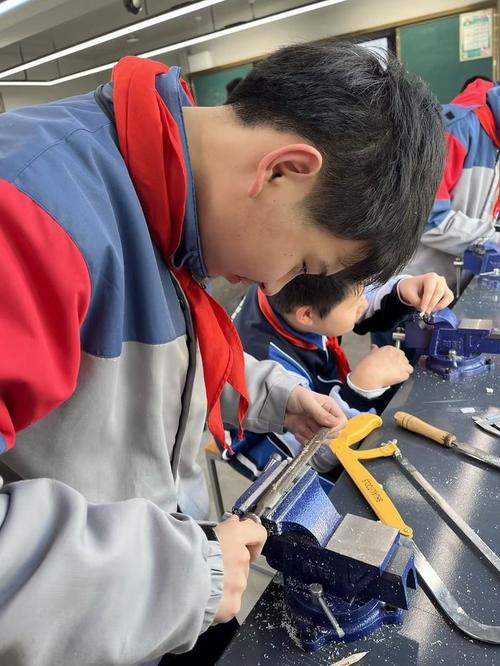
培训应安排充足的实操课时,学员在教师指导下练习引弧、平敷焊、平对接焊、T形接头焊等课题,逐步提高。技能考核按国家职业技能标准进行,包括理论知识和操作技能兩部分,合格者可获得相应技能等级证书。
附录:常用焊接参数参考表
| 板厚(mm) | 焊条直径(mm) | 焊接电流(A) | 坡口形式 | 焊道层数 |
|----------|--------------|--------------|----------|----------|
| 2-3 | 2.5 | 60-100 | I形 | 1 |
| 4-5 | 3.2 | 100-140 | I形或V形 | 1-2 |
| 6-8 | 4.0 | 140-180 | V形 | 3-4 |
| 10-12 | 5.0 | 180-240 | X形 | 4-6 |
(注:该表仅供参考,实际操作应以工艺评定为准。)
如若转载,请注明出处:http://www.mmjz8088.com/product/48.html
更新时间:2026-10-26 18:14:21